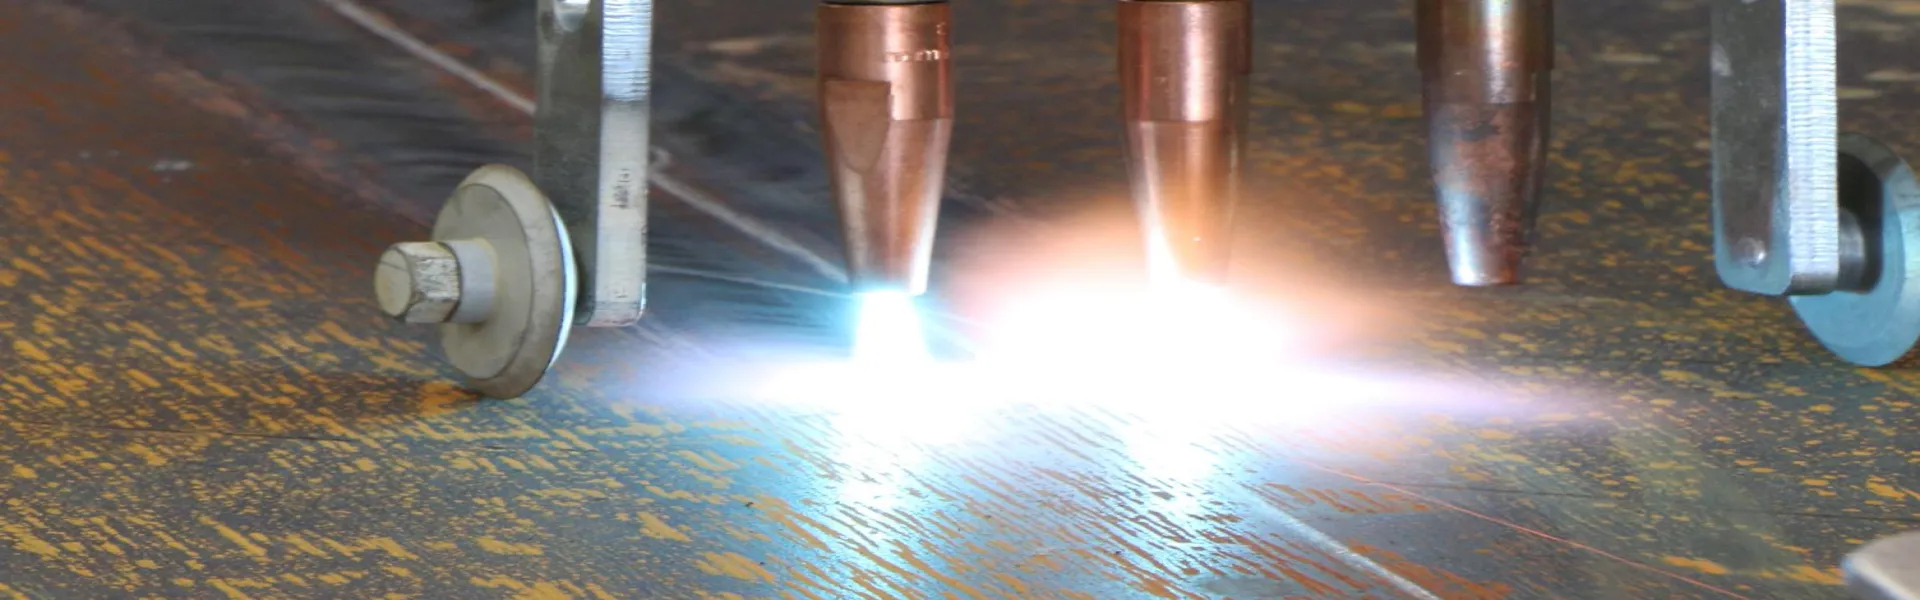
Flamriktning enligt DIN 8522 – en tillverkningsmetod inom gassvets- och gasskärteknik
Flamriktning är en mycket krävande autogen riktmetod enligt DIN 8522, som förutsätter gedigen specialistkompetens. Flamriktning innebär en kontrollerad och målinriktad uppvärmning av metallkonstruktioner. Metoden används främst inom allmän stålbyggnad, maskin- och anläggningstillverkning, spårfordonstillverkning, kran- och brobyggnad samt behållar- och tryckkärlstillverkning.
- Flamriktning – definition, processprincip, för- och nackdelar
- Vilka gaser används vid flamriktning?
- Vilka material lämpar sig för flamriktning?
- Vad bör beaktas vid formförändringar (slagning/skevhet) och egenspänningar från svetsning?
- Vilka uppvärmningsmönster finns (t.ex. värmepunkt)? Vilka glödfärger gäller?
- Vilka metoder finns för att kyla materialet?
- Arbets- och säkerhetsregler vid flamriktning
Flamriktning – definition, processprincip, för- och nackdelar
I standarden DIN 8522 definieras flamriktning enligt följande: Vid flamriktning värms arbetsstycket upp lokalt och snabbt. Till följd av förhindrad termisk expansion uppstår en bestående stukning i materialet. Under avsvalningen genereras krafter i den stukade zonen som leder till önskad formförändring. Flamriktning innebär således en formkorrigering – det vill säga åtgärdande av en deformation (slagning eller skevhet) som oftast uppstått i samband med svetsprocessen. Varje riktmoment är unikt och kräver ett noggrant tillvägagångssätt samt djupgående specialistkunskap.
När deformation ska korrigeras genom flamriktning måste detta ske genom lokal värmetillförsel utförd på ett sådant sätt att både maximal ståltemperatur och avkylningsmetod övervakas och kontrolleras noggrant. För utförandeklasserna EXC3 och EXC4 måste ett lämpligt, kvalificerat förfarande upprättas.
Processprincipen fastställer följande kriterier som ska uppfyllas vid flamriktning:
- Tillåten maximal ståltemperatur och godkänd avkylningsmetod
- Metod för värmetillförsel
- Tillämpad metod för temperaturmätning
- Resultat från mekanisk provning vid procedurkvalificering (processgodkännande)
- Fastställande av behörig och kvalificerad personal för processens utförande
Fördelar med flamriktning:
- Grundmaterialet och materialytan påverkas endast i obetydlig omfattning
- Lågans storlek och inställning kan enkelt anpassas efter arbetsstycke och materialtyp
- Flamriktning kan utföras helt utan extern mekanisk kraft
- Flamriktning är ofta den enda möjligheten att ”rädda” en komponent eller återställa den till föreskriven formtolerans
- Metoden är relativt kostnadseffektiv och ekonomiskt fördelaktig
Nackdelar och risker vid flamriktning:
- Bristande kompetens och erfarenhet hos operatören
- Risk för sänkt hållfasthet
- Oönskade struktur- och fasomvandlingar i materialets mikrostruktur
- Risk för uppkolning eller oavsiktlig ytsmältning
Vilka gaser används vid flamriktning?
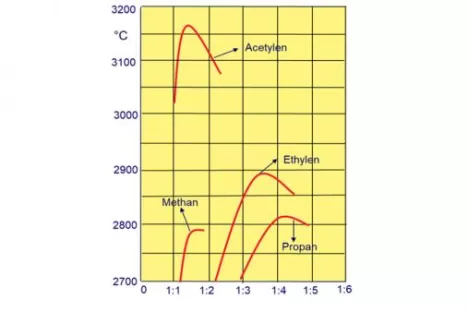
Kännetecknande för flamriktning är att värmefigurerna måste appliceras snabbt. På så sätt överförs krafterna från den termiska expansionen från det kalla (fasta) omgivande materialet tillbaka till det uppvärmda, mjuknade riktområdet, vilket leder till att materialet stukas. Värmefigurens yta och djup måste också anpassas med stor precision. Bäst lämpade för detta är brännare som drivs med acetylen och syrgas. I princip kan även andra bränngaser användas, men tillämpningen blir betydligt mer komplicerad. Det måste beaktas att andra gaser ger en lägre värmeeffekt i primärlågan och en större sekundär värmespridning.
Acetylen-syrgaslågan är idealisk för flamriktning eftersom den som enda gasblandning kan anpassas till alla materialtyper genom en distinkt och tydligt synlig låginställning.
Processriktig och kontrollerad flamriktning kan endast utföras med acetylen och syrgas! Flamriktning med propan är inte genomförbar i praktiken.
Bränngaser för flamriktning: volymförhållande bränngas / syrgas i m³.
Gasförsörjningen säkerställs i regel via enskilda gasflaskor eller flaskpaket.
Vilka material lämpar sig för flamriktning?
Lämpligheten hos metalliska material för flamriktning bygger på en tillräcklig termisk expansion i kombination med goda plastiska formändringsegenskaper. Den termiska expansion som krävs för processen varierar visserligen mellan olika metaller, men finns i tillräcklig omfattning hos de flesta konstruktionsmaterial. Alla svetsbara material kan i princip flamriktas utan problem, under förutsättning att materialets specifika egenskaper beaktas.
De viktigaste termiska egenskaperna hos metaller är:
- Termisk längdutvidgning (längdutvidgningskoefficient)
- Värmeledningsförmåga
- Specifik värmekapacitet
Lämpliga materialgrupper:
- Konstruktionsstål, finkornsstål och termomekaniskt valsade stål (TM-stål)
- Varmförzinkat stål
- Höglegerade austenitiska stål
- Aluminium och aluminiumlegeringar
Krympningens omfattning – och därmed den förväntade riktverkan – styrs av materialets längdutvidgningskoefficient. Material med hög utvidgningskoefficient expanderar kraftigt. När denna expansion förhindras av omgivande kallt material blir stukningen motsvarande hög. Vid flamriktning är den efterföljande krympningen därför helt central.
Flamriktning av höghållfasta konstruktionsstål och finkornsstål
Finkornsstål lämpar sig väl för flamriktning utan att oönskade strukturförändringar uppstår, förutsatt att specifika processegenskaper beaktas. Flamriktning av dessa material kräver materialspecifik utbildning och kompetens.
Man delar huvudsakligen in finkornsstål i tre kategorier:
- Normaliserade/normaliserande valsade finkornsstål: Sträckgränsintervall från 255 till 500 N/mm²
- Seghärdade finkornsstål: Minsta sträckgräns från 460 N/mm² (upp till 1 100 N/mm²)
- Termomekaniskt valsade stål: Sträckgränsintervall från 355 till 690 N/mm²
Riktningstemperaturen för dessa stål måste ligga inom intervallet ”brunröd till mörkröd” glöd (ca 600 till 700 °C). Avkylningen ska ske i stillastående luft. Vid flamriktning av höghållfasta finkornsstål ska relevanta regelverk och materialdatablad beaktas (såsom SEW-blad, VdTÜV-datablad eller motsvarande EN-specifikationer).
Flamriktning av austenitiska rostfria CrNi-stål
Vid flamriktning av austenitiska krom-nickelstål påverkas inte materialets grundläggande mikrostruktur – bortsett från ytlig oxidation. Arbetstemperaturen ska justeras till ”mörkröd” glöd (~ 680 °C). Lågan måste ställas in med ett lätt syrgasöverskott (oxiderande låga) för att helt eliminera risken för uppkolning. Tack vare materialets låga värmeledningsförmåga och höga längdutvidgning uppnås lokal stukning snabbt, vilket ger en mycket god riktverkan. Snabb avkylning med vatten påverkar stålens korrosions- och hållfasthetsegenskaper positivt. Efter slutförd flamriktning måste oxidskiktet på ytan avlägsnas mekaniskt eller genom betning.
Vad bör man tänka på vid deformationer (formavvikelser) och svetsspänningar?
Deformationer och inre komponentreaktionsspänningar kan påverkas av många faktorer:
| Deformationer / Formavvikelse (slagning) | Svetsinducerad egenspänning |
|
|
Deformationer bestäms i huvudsak av materialens mekaniska och fysikaliska egenskaper.
- Hög elasticitetsmodul hos materialet ger högt motstånd mot deformation (formavvikelse)
- Hög sträckgräns i svetszonområdet hos materialet ger höga svetsspänningar, stora egenspänningar i komponenten ökar risken för spänningssprickor
Vilka typer av uppvärmning finns det (t.ex. värmepunkt)? Vilka glödfärger finns det? Vilka möjligheter till avkylning av materialen finns det?
Uppvärmningsformer
| Tillämpning | Symbol | Utförande |
Värmelinje och värmepunktsserie | 
| För att åtgärda vinkelfel och rikta enkelsidiga svetsar. Den plastiska zonen bör nå högst en tredjedel in i godstjockleken. Vid en värmepunktsserie blir riktverkan lägre. |
| Värmekil | 
| Vid kraftig deformation, för att rikta profiler och lameller. Värmekilen ska vara lång och smal. Värm jämnt till riktningstemperatur med utgångspunkt från kilspetsen. |
| Värmepunkt | 
| För att rikta plåtfält, rör och axlar. Värmepunkter ska hållas så små som möjligt. |
| Värmeoval | 
| ör att rikta rör med rörstutsar. Genomvärm i längsgående riktning, med start mitt på röret. |
Flamriktningstemperaturer och glödfärger
Uppvärmningen till den erforderliga riktningstemperaturen måste ske snabbt, så att riktzonen kan stukas mot den fasta omgivningen. Korta uppvärmningstider förhindrar förändringar av materialegenskaperna. Flamriktningstemperaturens nivå är materialberoende. Materialet måste värmas upp till det plastiska området, för stål alltså över 550 °C.
Flamriktningstemperaturer | ||
Material | Materialbeteckning | Riktningstemperatur |
Allmänna konstruktionsstål | S235JR S355JO P265GH | 600 - 700 °C |
Höghållfasta finkornskonstruktionsstål | S460M | 550 - 700 °C. |
Austenitiska CrNi-stål (eller krom-nickelstål) | X2CrNi19-11 1.4306 X6CrNiTi18-10 | 650 - 800 °C |
Aluminium och aluminiumlegeringar | EN AW - 5083 EN AW - 5754 | 150 - 540 °C |
Glödfärger | |
Bestämning av glödfärg |
|
Identifieringen av glödfärgerna är beroende av flera faktorer. |
|
Översikt över glödfärger vid flamriktning | 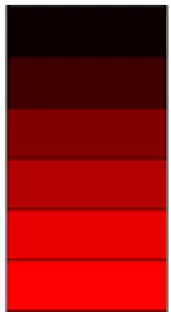
|
Värmeutvidgning och riktverkan
| Grupp | Material | Utvidgningskoefficient (mm/m) | Krympmåtts-förhållande |
| I | Olegerade och låglegerade stål samt stålgjutgods, nickel | 0.011 - 0.014 | 1 |
| II | Austenitiska stål | 0.016 - 0.019 | -1.5 |
| III | Koppar och kopparlegeringar | 0.018 - 0.019 | -1.8 |
| IV | Aluminium och aluminiumlegeringar | 0.024 - 0.027 | -2 |
Avkylning
Efter uppvärmningen sker den kontrollerade avkylningen. Detta sker med utgångspunkt från kanten av uppvärmningsområdet in mot värmecentrum, för att på så sätt initiera krympningen. Man måste se till att värmekilar inte kyls från kilspetsen – detta kan förhindra krympningen vid flänsytan. Krympprocessen är verksam tills arbetsstycket är handvarmt. Så länge ska även hindret mot värmeutvidgningen behållas. Accelererad avkylning kan ske med hjälp av tryckluft (vatten- och oljefri) eller med vatten. Orsakar vattnet korrosion i fogar och/eller spalter måste tryckluft användas. CrNi-stål måste av metallurgiska skäl kylas snabbt. Detta kan även ske med hjälp av kolsyreis.
Obs: Det är viktigt att de materialspecifika förutsättningarna för de olika materialen och deras inverkan på avkylningsprocessen, liksom motsvarande korrekta hantering, är kända.
Arbets- och säkerhetsregler vid flamriktning
Steg | Arbetsinstruktion: Flamriktning |
Uppmätning av komponenten | För att kartlägga var formförändringen har uppstått. Identifiera var den ”långa sidan” finns, eftersom det är detta parti som ska kortas genom krympning. |
Rengöring av ytan | Ytan ska vara fri från olja och fett. Märkningar gjorda med svavelhaltiga produkter ska avlägsnas. Ytan måste vara helt torr. |
Begränsa den termiska expansionen | Att förhindra den termiska expansionen genom lämpliga expansionsbegränsande åtgärder kan förstärka riktverkan betydligt. |
Fastställ rätt brännarstorlek | För att uppnå en snabb och skarpt avgränsad lokal uppvärmning måste högpresterande värmningsinsatser användas, där storleken anpassas efter godstjocklek och materialtyp. |
Anpassa låginställningen efter material och komponentgeometri | En acetylen-syrgaslåga med upp till 50 % syrgasöverskott ger högst värmeöverföring och är därmed mest effektiv. |
Håll riktningstemperaturen noggrant | Riktningstemperaturen ska ligga mellan 600 och 720 °C. Den måste kontrolleras och hållas noggrant under hela riktningsarbetet. Fackmannen värmer materialet till mörkröd glödfärg, oftast via visuell bedömning. |
Värm upp snabbt | Kort uppvärmningstid med kort uppehållstid för lågan på materialytan, följt av efterföljande avkylning – vid behov med tryckluft – accelererar riktprocessen. |
Välj och applicera värmefigurerna korrekt | Flera mindre värmefigurer är att föredra framför stora, till exempel flera värmepunkter i stället för ett brett värmestråk. Värmefigurerna ska endast appliceras där konstruktionen har frihet och möjlighet att deformeras. |
Övervaka och leda flamriktningsarbetet | Flamriktning får endast utföras av utbildad och yrkeskunnig fackpersonal. |